

2026/10/05
【技術レポート】
2026.10.05
『イオン交換膜を活用してイオン成分を分離する電気透析法』
“Electrodialysis method for separating ionic components using ion-exchange membranes”
1.はじめに
食品や飲料では、イオン交換膜は主に電気透析で使う脱塩用の膜として活用されている。まず要点を整理して解説する。
イオン交換膜は、電荷をもつ成分だけを選んで通しやすい膜。
食品製造では、塩分調整、灰分低減、酸やアルカリの回収、品質調整に使われる。特に代表例は電気透析による脱塩である。図1に電気透析(イオン交換膜)の原理図を示す。
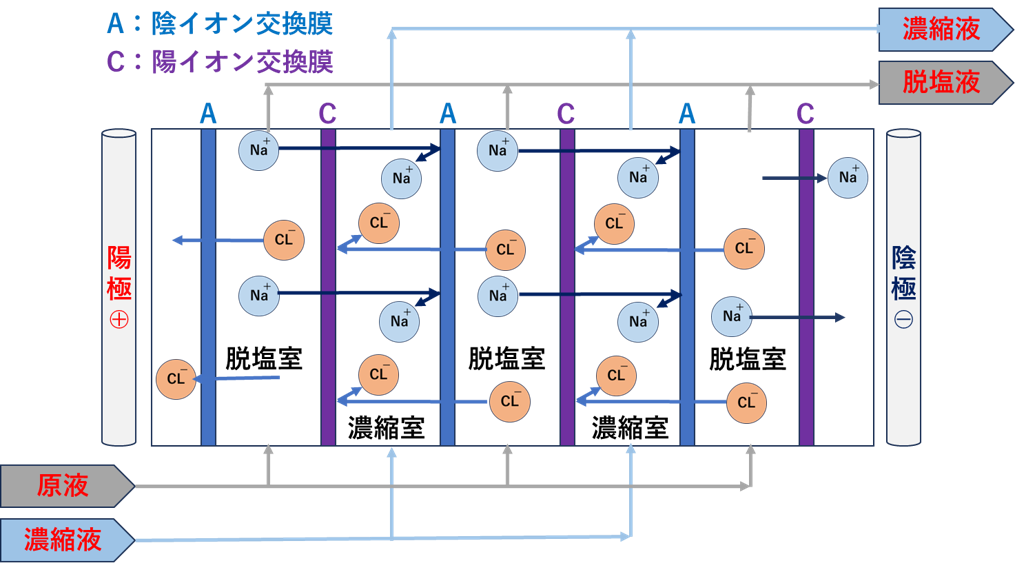
図1.電気透析(イオン交換膜)の原理図
電気透析では、陽イオン交換膜と陰イオン交換膜を交互に並べ、直流電場をかける。陽イオンは陽イオン交換膜を、陰イオンは陰イオン交換膜を通り、ある流路では塩分が減り、別の流路では塩分が濃くなる。これで脱塩室と濃縮室を作ることができる。
2.食品用途
醤油では、イオン交換膜電気透析で減塩醤油の製造が行われている。生醤油を電気透析で脱塩し、低塩化した事例が多くある。
乳系では、ホエーや脱脂乳の脱塩への適用例がある。無機塩類を下げる一方で、組成やミセル状態への影響も検討されている。
魚醤でも、ナトリウムは減らしつつアミノ酸は比較的保持できた事例も報告されている。
表1に食品用途別の分類を整理して示す。
表1.食品用途別の分類
| 用途 | ねらい | 例 |
|---|---|---|
| 脱塩 | 塩分低減 | 醤油、魚醤、漬物 |
| 脱灰 | ミネラル調整 | 乳清、脱脂乳 |
| 精製 | 味や成分の調整 | 発酵液、抽出液 |
| 回収 | 副成分の再利用 | 塩や酸アルカリ |
3.メリット
(1)加熱を伴わず処理しやすい
(2)塩だけを主対象に下げやすい
(3)蒸発濃縮より熱ダメージを抑えやすい
(4)連続化しやすい
膜濃縮と並べて見るなら、ROやUFが圧力差主体なのに対し、イオン交換膜は電場でイオンを動かす点が大きな違いである。
4.注意点
(1)品質面
低分子の呈味成分や有機酸も一部動くので、単に食塩だけがゼロ損失で抜けるわけではない。食品ごとに味バランス確認が必要である。
(2)運転面
濃度分極が進むと、限界電流密度に近づき、効率低下や水解離が起こります。設計では流速、膜間距離、電流密度の管理が重要である。
(3)汚れ対策
食品液は、油分、タンパク、色素、懸濁物で膜汚れしやすい。そのため実機では、前処理としてろ過や清澄化がかなり重要である。醤油の例でも清澄液を対象にしている。
5.他の膜との違い
表2に他の膜との違いを整理して示す。
表2.他の膜との違い
| 膜法 | 駆動力 | 主に分けるもの | 食品での役割 |
|---|---|---|---|
| UF | 圧力 | 懸濁物や高分子 | 清澄化、除菌前処理 |
| RO | 圧力 | 水と低分子 | 濃縮、脱水 |
| イオン交換膜 | 電場 | イオン | 脱塩、脱灰 |
食品ラインで見ると、イオン交換膜は濃縮膜というより脱塩膜で活用される。そのため向いているのは、塩分や灰分を下げたい液になる。一方で、高粘度、固形分多い液、強いファウリング液では前処理や洗浄設計が成否を左右する。
6.具体的な製品カテゴリ
飲料や食品で見ると、イオン交換膜の製品カテゴリは塩分を下げたい液、灰分を下げたい液、酸やイオン成分を整えたい液に分類できる。
(1)調味液系
最も代表的なのは醤油、魚醤、たれ類、発酵調味液である。このカテゴリでは、主目的は脱塩である。電気透析でナトリウムや塩化物イオンを減らし、減塩品や味調整品を作る。醤油の脱塩は実用例として広く知られており、魚醤でもナトリウムを下げつつ、アミノ酸は比較的残しやすいことが報告されている。表3に調味液系の製品カテゴリ別分類を整理して示す。
表3.調味液系の製品カテゴリ別分類
| 製品カテゴリ | 主目的 | ねらい |
|---|---|---|
| 醤油 | 脱塩 | 減塩化と味調整 |
| 魚醤 | 脱塩 | 塩分低減 |
| たれ類 | 脱塩 | 塩味バランス調整 |
| 発酵調味液 | 脱塩と精製 | 成分バランス調整 |
(2)乳系原料
次に重要なのがホエー、乳清、脱脂乳、乳由来中間原料である。このカテゴリでは、主目的は脱灰である。脱塩と近いが、実務上は灰分を下げて粉乳化しやすくする、風味や用途適性を整える意味合いが強い。ホエーや脱脂乳への適用は古くから知られ、無機塩や一部有機酸の変化も確認されている。表4に乳系原料の製品カテゴリ別分類を整理して示す。
表4.乳系原料の製品カテゴリ別分類
| 製品カテゴリ | 主目的 | ねらい |
|---|---|---|
| ホエー | 脱灰 | 粉末用途適性向上 |
| 乳清 | 脱灰 | ミネラル低減 |
| 脱脂乳 | 脱灰 | 組成調整 |
| 乳中間原料 | 脱灰 | 配合適性向上 |
(3)漬物と塩蔵品
漬物原料、塩蔵野菜、塩蔵水産品も対象になりえる。ここでは塩抜き工程の効率化が主眼である。たとえば元漬きゅうりでは、電気透析法を使った脱塩試験が報告されている。一般の水洗だけより、イオン移動を利用して塩を下げる考え方である。表5に漬物と塩蔵品の製品カテゴリ別分類を整理して示す。
表5.漬物と塩蔵品の製品カテゴリ別分類
| 製品カテゴリ | 主目的 | ねらい |
|---|---|---|
| 漬物原料 | 脱塩 | 塩抜き短縮 |
| 塩蔵野菜 | 脱塩 | 工程安定化 |
| 塩蔵水産品 | 脱塩 | 塩分調整 |
(4)有機酸と発酵液
有機酸液、発酵由来液、抽出液、糖液も重要である。このカテゴリでは、脱塩だけでなく精製や回収の意味合いが強くなる。メーカー事例ではグルコン酸の脱塩やオリゴ糖の脱塩が示されており、発酵や反応後に残る無機塩を下げて製品価値を上げる使い方である。食品工場の副産液や工程液から有用成分を回収する用途もある。表6に有機酸と発酵液の製品カテゴリ別分類を整理して示す。
表6.有機酸と発酵液の製品カテゴリ別分類
| 製品カテゴリ | 主目的 | ねらい |
|---|---|---|
| 有機酸液 | 脱塩と精製 | 品質向上 |
| 発酵液 | 脱塩と回収 | 成分調整 |
| 糖 液 | 脱塩 | 風味改善 |
| 工程液 | 回収と濃縮 | 有価物再利用 |
(5)飲料系の見方
飲料では、イオン交換膜は一般飲料そのものの主工程というより、原料液や中間液の品質調整で使う理解が近い。たとえば果汁系の脱酸、発酵系飲料原料のイオン調整、糖液や抽出液の脱塩のような位置づけ。ジュースの脱酸や乳系脱塩がイオン交換膜の実用分野として挙げられる。
(6)実務での分類軸
製品カテゴリは、次の3軸で分類すると設計に落とし込みやすい。表7に実務での分類軸の製品カテゴリを整理して示す。
表7.実務での分類軸の製品カテゴリ
| 分類軸 | 見るポイント | 向く製品 |
|---|---|---|
| 塩分低減型 | 食塩を下げたいか | 醤油、魚醤、漬物 |
| 灰分低減型 | ミネラルを下げたいか | ホエー、脱脂乳 |
| 精製回収型 | 塩を除き価値を上げたいか | 有機酸液、糖液 |
設計上は、低粘度で固形分が少なく、電荷をもつ成分を多く含む液ほど適用しやすい。逆に、高粘度、懸濁物が多い、油脂やタンパク付着が強い液は前処理が重要になる。これは食品膜技術全般でも共通する考え方である。
7.異物混入リスクの管理方法
製造現場では、イオン交換樹脂膜そのものを安全な接液材として選ぶだけでは足りず、膜の破損、劣化片、溶出成分、洗浄剤残留を工程全体で管理することが重要である。HACCPでは、原料受入から出荷までの危害要因を洗い出し、重要工程を記録付きで管理する考え方が基本である。
(1)管理の考え方
最終製品への混入リスクは、主に物理的、化学的、運転由来の3つに分けることができる。表8に3つのリスク分類について整理して示す。
表8.3つのリスク分類
| リスク区分 | 主な内容 | 代表例 |
|---|---|---|
| 物理的混入 | 膜片や部材片 | 膜破れ、ガスケット欠損 |
| 化学的混入 | 溶出や残留 | モノマー、洗浄剤残留 |
| 運転由来 | 異常時の持込み | 圧差異常、漏液、逆流 |
食品製造では異物混入や設備破損を危害要因として把握し、日常点検と記録で予防することが重視されている。
(2)材料選定管理
食品に触れる膜や周辺部材を食品接触用途として適切な仕様でそろえることが出発点になる。FDAの資料では、食品接触材は構成物質ごとに、用途条件に応じた規制上の裏付けが必要とされている。イオン交換膜は食品加工助剤として扱われる例があり、用途条件に合う材料確認が必要である。
実務で行う確認
- 膜、スペーサー、ガスケット、接着部の材質証明確認
- 食品接触適合書類の入手と版管理
- 使用温度、液性、通液時間の適合確認
- 初期導入時の溶出確認試験
- 変更管理による同等性確認
特に重要なのは、膜だけでなく周辺部材も同じ基準で管理することである。実際の混入源は、膜本体よりガスケットや樹脂製スペーサーであることもある。
(3)工程内の予防管理
混入防止の中心は、膜装置を壊さない運転である。膜片混入は多くの場合、急激な圧力変動、過大な差圧、薬液条件逸脱、誤組付けで起こる。膜工程はHACCP上の管理点、または少なくとも重点監視工程として扱うのが実務的である。表9に監視項目と目的について整理して示す。
表9.監視項目と目的
| 監視項目 | 目的 | 異常の見方 |
|---|---|---|
| 入口出口圧力 | 膜破損予防 | 急な圧差上昇 |
| 電圧と電流 | 電気透析異常検知 | 逸脱や不安定化 |
| 流量 | 偏流防止 | 低流量や脈動 |
| 導電率 | 漏れ検知 | 急な変化 |
| 外観点検 | 部材欠損確認 | ひび、欠け、変形 |
厚労省の手引書でも、設備の破損や異物混入は日常点検、異常時停止、該当ロット隔離で管理することが示されている。
(4)混入を見つける確認法
最終製品への持込みを防ぐには、膜装置の下流側に検知と除去の二重化を置くのが有効である。
よく使う方法
- 下流に精密フィルターを設置する
- 必要に応じて金属検出機や磁石を併用する
- 製品槽投入前に濁度や外観を確認する
- 洗浄後のリンス水で導電率や残留薬剤を確認する
- 定期的に膜片や樹脂片を想定した異物回収試験をする
厚労省のイオン交換膜式塩の手引書では、金属異物対策として金属検出機や磁石が重要管理点とされています。考え方としては、膜設備を含む他の食品工程でも応用できます。
(5)異常時の対応
膜の破損や溶出が疑われた場合は、設備復旧より先に製品隔離が基本となる。表10に標準的な手順を整理して示す。
表10.標準的な手順
| 手順 | 内容 | 目的 |
|---|---|---|
| 停止 | 膜工程を停止 | 混入拡大防止 |
| 隔離 | 対象ロットを分離 | 出荷防止 |
| 追跡 | 前回良品確認点まで遡る | 範囲特定 |
| 点検 | 膜と部材を分解確認 | 原因特定 |
| 判定 | 再処理か廃棄を決定 | 安全確保 |
| 是正 | 条件や手順を改訂 | 再発防 |
これはHACCPの記録、検証、是正措置の考え方そのものです。工程変更や異常発生時には、衛生管理計画を見直すことが求められている。
(6)実務での管理方法
現場で有効なのは、次のような多層防御である。
- 食品接触適合材料だけを採用する
- 受入時に材質証明とロットを確認する
- 過大差圧や急停止を防ぐ運転条件を決める
- 膜工程の前後で導電率や外観を監視する
- 下流に捕集フィルターを置く
- 洗浄後の残留確認を記録する
- 異常時は前回確認点まで対象品を隔離する
- 定期交換と予防保全を計画化する
要するに、材料適格性、壊さない運転、下流検知、異常時隔離の4本柱で管理することで、最終製品への混入リスクを最も現実的に下げることが可能になる。
8.事例:イオン交換膜の運用・管理ポイント
果汁の減酸処理工程におけるイオン交換樹脂膜の運用・管理ポイントについて事例を基に解説する。果汁の減酸では、酸をどれだけ下げるかよりも、風味をどこまで残しながら安定運転するかが運用の要点となる。イオン交換膜を使う工程では、酸低減、香味保持、膜汚れ防止、混入防止を同時に管理する。果汁分野では、イオン交換膜電気透析で温州みかん果汁の減酸が可能で、通常の電気透析で除去できる範囲まで減酸できる。
(1)基本目的
果汁の減酸処理で狙うのは、クエン酸などの有機酸を下げて飲みやすさを上げることでである。温州みかん果汁の例では、減酸によりクエン酸比率が下がり、相対的に他の有機酸比率が変わること。果汁の減酸では酸組成変化と品質影響を一緒に見る必要がある点は同じである。
(2)運用要点
① 原料前処理
果汁はパルプ、ペクチン、タンパク、色素を含むため、そのまま通すと膜汚れが進みやすい。そのため、減酸工程の前に粗ろ過、清澄化、必要に応じたUFなどで懸濁物負荷を下げることが重要である。食品膜の洗浄総説でも、食品膜は多糖やタンパク由来の付着を受けやすく、前処理と早期洗浄が重要とされている。
② 通液条件
電気透析では、流速不足と電流のかけ過ぎがトラブルの起点である。濃度分極が進むと限界電流密度に近づき、水解離や局所的なpH変化が起こり、膜劣化やスケールの原因になる。流速、膜間流路、電流密度の組み合わせを安定域に置くことが基本である。
③ 終点管理
減酸の終点は、酸度だけでなく味で決める運用が大切である。酸を下げすぎると、果汁らしいシャープさが失われやすい。実務では、滴定酸度、pH、電気伝導率を見ながら、官能確認で止める設計が向いている。果汁減酸の例でも、有機酸組成やビタミン成分の変化が確認されており、数値だけでなく品質確認が必要である。
(3)管理重点
表11に管理項目を整理して示す。
表11.管理項目
| 管理項目 | チェック内容 | 管理の狙い |
|---|---|---|
| 原料清澄度 | 濁り、SS、パルプ量 | 膜汚れ抑制 |
| 酸度 | 滴定酸度の推移 | 減酸終点管理 |
| pH | 処理前後の変化 | 品質逸脱防止 |
| 導電率 | イオン移動の変化 | 脱酸進行確認 |
| 電流と電圧 | 上昇や変動 | 異常早期検知 |
| 差圧と流量 | 低下や偏り | 閉塞予防 |
(4)注意点
① 風味変化
クエン酸だけでなく、一部の呈味成分やビタミン成分も影響を受けることがある。みかん果汁の例では、処理条件によりアスコルビン酸の損失差が見られる。品質設計では、酸低減率だけでなく香味保持率も管理項目に入れるべきである。
② 膜汚れ
果汁は有機物負荷が高く、電気透析でも有機物汚染が問題になる。膜面への有機物吸着は性能低下を招くため、定期洗浄と早めの回復判定が必要である。
③ 薬液管理
洗浄では薬液濃度、温度、時間の逸脱を避ける必要がある。食品膜の洗浄総説では、酸洗浄とアルカリ洗浄を汚れ性状に応じて使い分ける考え方が示されている。洗浄後は十分なすすぎ確認を行い、製品側への持ち込みを防ぐ。
(5)実務手順
現場では次の流れが運用しやすい。
- 原料果汁の濁度と酸度を確認する
- 前処理で懸濁物負荷を下げる
- 低めの電流密度から立ち上げる
- pH、酸度、導電率を見ながら減酸を進める
- 官能確認で終点を決める
- 終了後は速やかに水洗と所定洗浄を行う
- 回復率を記録し、交換時期を管理する
(6)まとめ
果汁減酸工程の管理ポイントは、前処理で汚し難くすること、限界電流密度を超えないこと、酸度だけでなく風味で終点を決めること、洗浄回復率を継続監視することである。特に果汁は、膜のファウリング管理と同じく、清澄度、流速、洗浄設計が成否を左右することになる。
9.イオン交換膜の微生物管理基準
イオン交換膜に単独の公的な微生物基準値があるというより、HACCPと衛生設計の中で使用可否基準を決めて運用するのが実務である。厚生労働省はHACCPで、工程ごとの危害要因を把握し、管理基準と記録で安全性を確保する考え方を示している。
① 基本整理
食品や飲料の膜工程では、使用後膜の再利用可否は次の3段階で判定します。表12に判定軸とチェック項目について整理して示す。
表12.判定軸とチェック項目
| 判定軸 | 見る内容 | 再利用判断 |
|---|---|---|
| 微生物 | 菌数や残存汚染 | 基準内なら継続 |
| 洗浄性 | 汚れ除去と回復率 | 回復不十分は停止 |
| 完全性 | 破損や劣化 | 異常なら廃 |
HACCPの考え方では、膜そのものではなく、その膜を含む工程が製品へどんな危害を持ち込むかで基準を作る。再利用基準も製品特性、後段殺菌の有無、保存条件で変わる。
② 微生物基準
実務では、膜再利用前に最終リンス水、膜循環液、必要に応じて膜面スワブで微生物状態を確認する。無菌化ろ過食品では膜ろ過後の微生物管理が製品安全の中心であり、膜の衛生状態が重要である。表13に管理項目と目的について整理して示す。
表13.管理項目と目的
| 項目 | 目的 | 実務の見方 |
|---|---|---|
| 一般生菌数 | 洗浄後の清浄度確認 | トレンド管理中心 |
| 酵母カビ | 果汁や糖液で重視 | 検出傾向で判断 |
| 耐熱菌や芽胞菌 | 後段加熱が弱い時重視 | 製品特性で追加 |
| バイオフィルム兆候 | 再汚染源の把握 | 増加傾向で停止 |
重要ポイントは、平常時データから警報値と停止値を決めることである。厚労省のHACCPでも、事業者が自工程に合う管理基準を設定する考え方が示されている。
③ 再利用可否の決め方
再利用の可否は、微生物だけで決めない。洗浄後に性能が戻ったかも必須である。食品膜での膜分離は食品微生物や有機物の付着で性能低下しやすく、運転条件や洗浄管理が重要である。
実務では次を同時にチェックする。
- 洗浄後の一般生菌数が平常範囲内
- 最終リンスの濁りや導電率が平常範囲内
- 通液流量や電気特性が基準内
- 外観にぬめりや変色がない
- 洗浄回復率が社内基準以上
このうち1つでも外れたら、再洗浄、再殺菌、原因調査、廃棄の順で判断する。HACCPでは、逸脱時に是正措置と記録を行うことが求められている。
④ 注意点
イオン交換系の装置は、停止中の滞留が長いほど菌が再増殖しやすい。常時使用や定時使用では発生が少なく、長時間の滞留は不利である。これは食品膜でも同じ方向のリスクと考えられる。これは水処理の知見からの推定である。そのため、再利用基準には数値基準だけでなく、次の運用条件と管理意図を入れるのが有効である。表14に運用条件について整理して示す。
表14.運用条件と管理意図
| 条件 | 管理意図 |
|---|---|
| 停止時間上限 | 滞留増殖の防止 |
| 洗浄開始までの時間 | 汚れ固着の防止 |
| 保管液の条件 | 再汚染の防止 |
| 再使用前の殺菌 | 立上げ時の安全確 |
⑤ 実務向け基準の作り方
受入基準
新品導入時の平常データを取る。
一般生菌数、酵母カビ、流量、電圧、圧損、リンス水性状を初期値にする。
警報基準
平常より悪化した段階で再洗浄や短縮交換をかける。
数値は各ラインの実績から決める。
使用停止基準
微生物が継続検出される、洗浄回復しない、異臭やぬめりがある、性能が戻らない場合は再利用を止める。
⑥ まとめ
使用後のイオン交換樹脂膜の再利用に向けた微生物管理基準は、公定の単一数値基準ではなく、HACCPに基づく自社基準として作るのが基本である。
中心になるのは、最終リンス水などの微生物確認、洗浄回復率、完全性確認、停止時間管理である。特に飲料や果汁のように糖や有機酸を含む系では、滞留防止と洗浄後のトレンド管理が重要となる。
以上
【参考引用先】
1. 「イオン交換膜式塩の手引書」日本塩工業会
https://www.mhlw.go.jp/content/11130500/000782556.pdf?utm_source=openai
2. 「HACCPに基づく衛生管理」厚生労働省HP
https://www.mhlw.go.jp/stf/seisakunitsuite/bunya/kenkou_iryou/shokuhin/haccp/01_00020.html?utm_source=openai
3. 「飲料水,工業用水の処理後菌再生育の問題 1 イオン交換装置の影響」J-GLOBAL
J-GLOBAL ID:201602012065460721 整理番号:72A0207705
https://jglobal.jst.go.jp/detail?JGLOBAL_ID=201602012065460721
4. 「電気透析装置 アシライザー ED」株式会社アストムHP
https://www.astom-corp.jp/product/03.html?utm_source=openai
5. 技術レポート「食品膜技術による分離・濃縮の基礎と応用」木本技術士事務所HP
https://www.kimoto-proeng.com/report/912