

2026/09/21
【技術レポート】
2026.09.21
事例:『冷凍スイーツ工場の生産設備計画の検討』
Case Study: “Evaluation of Production Equipment Planning for a Frozen Sweets Factory”
1.はじめに
冷凍スイーツの生産設備は、大きく分けると調合、加熱、成形、冷却、凍結、包装、保管の流れで構成される。原料の配合から加熱殺菌、冷却、カップやトレーへの充填、トップシール、急速凍結、金属検知、箱詰め、冷凍保管までを一連でつなぐ工場が一般的(図1)。
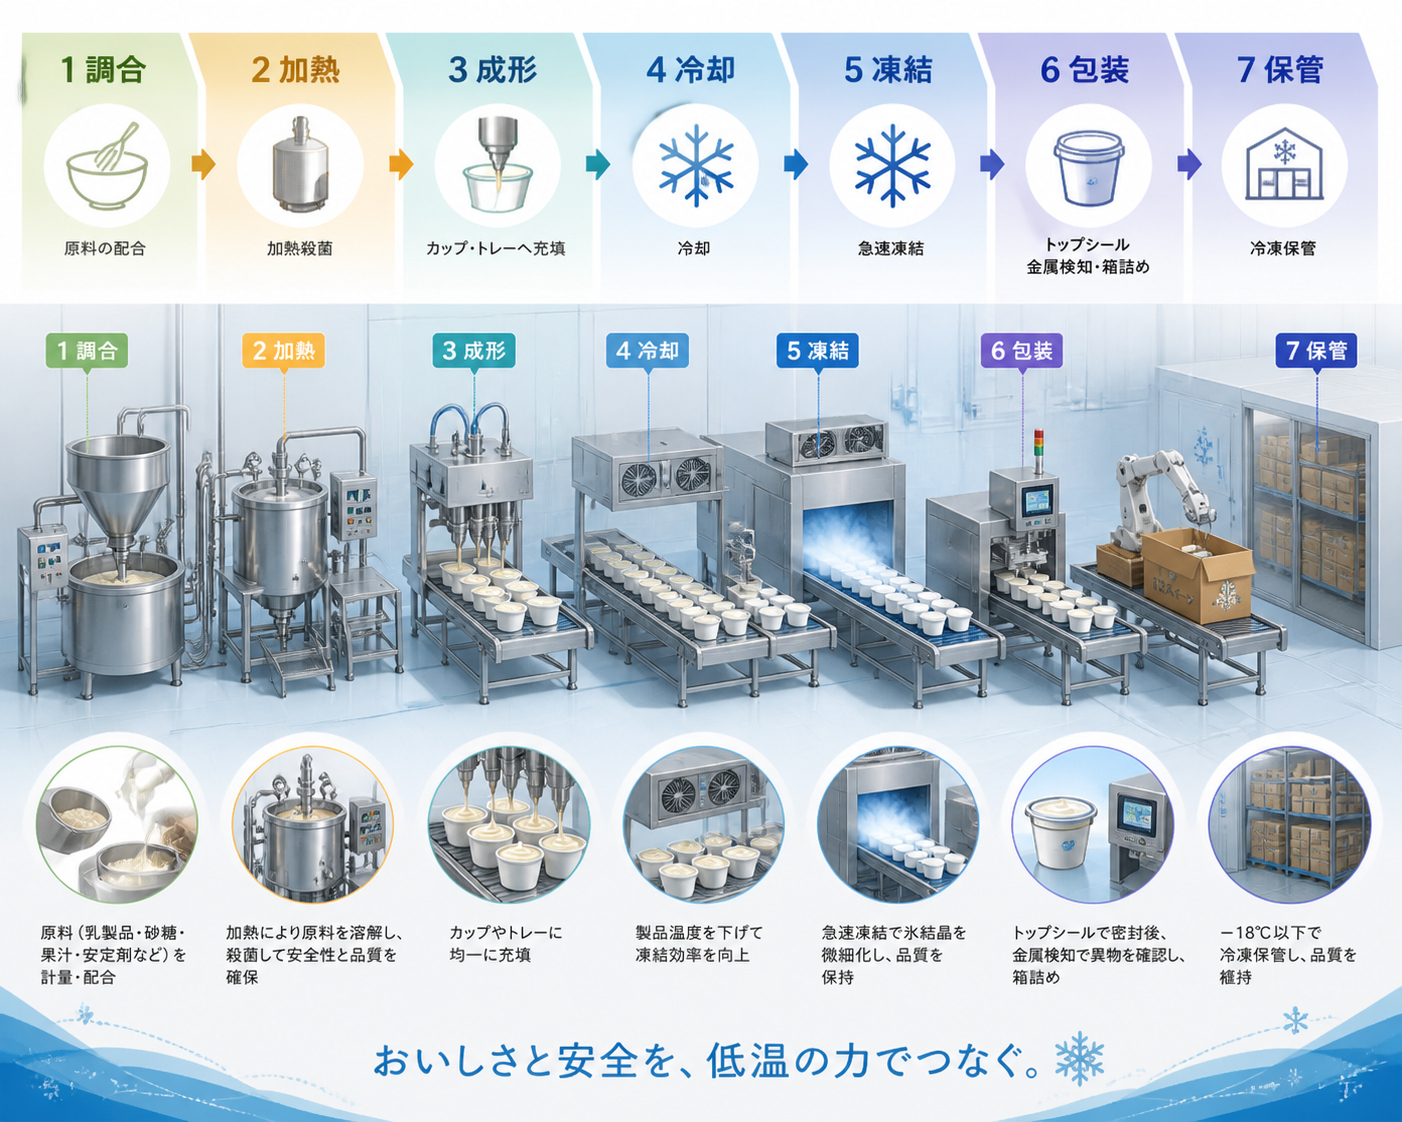
図1.冷凍スイーツの生産設備イメージ
設備の中心は充填機とフリーザー。カップスイーツなら定量充填機とトップシーラー、ケーキ系ならデコレーション設備や搬送ライン、バーや押し出し型の製品なら連続成形機とトンネル式の凍結設備が使われる。スイーツ工場では人手作業と自動機を組み合わせる例も多く、装飾工程の自動化も進んでいる。
2.冷凍スイーツの生産設備
2-1.主な設備
冷凍スイーツの生産設備は、上述の7つの工程に分かれる構成。表1に主な冷凍スイーツの生産設備と役割を整理して示す。
表1.主な冷凍スイーツの生産設備と役割
| 設備 | 役割 |
|---|---|
| 原料タンク | 乳製品や糖類の保管 |
| ミキサー | 均一な配合と乳化 |
| 加熱殺菌機 | 品質安定と衛生確保 |
| 冷却装置 | 充填前の温度調整 |
| 充填機 | カップや型へ定量投入 |
| デコレーター | クリームやソース加飾 |
| シーラー | 容器の密封 |
| 急速凍結機 | 短時間で中心まで凍結 |
| 検査機 | 金属異物などを確認 |
| 冷凍庫 | 出荷前の低温保管 |
2-2.凍結設備
冷凍スイーツでは急速凍結が品質を左右します。凍結が遅いと氷結晶が大きくなり、食感や口どけが悪くなりやすいため、連続式のトンネルフリーザーやスパイラルフリーザーが重要。実際に食品工場では、トレーやコンベヤで製品を流しながら低温空気で一気に凍らせる方式が使われる。
2-3.設計の注意点
生産設備を考えるときは、次の4点が特に重要になる。
(1)温度管理として、加熱後の冷却速度と凍結速度を確保すること
(2)衛生設計として、洗いやすい配管やステンレス構造にすること
(3)定量性として、1個ごとの重量ばらつきを抑えること
(4)省人化として、搬送や装飾や包装を自動化すること
また、冷凍機を使う工場では、冷媒や設備規模によっては高圧ガス保安法関連の確認や手続きが必要になる場合がある。自治体でも冷凍設備の申請や検査の手引きが公開されている。
2-4.製品別の違い
冷凍スイーツの生産設備は、菓子設備というより低温制御付きの食品ラインとして考える。
表2に製品タイプと設備の特徴について整理して示す。
表2.製品タイプと設備の特徴
| 製品タイプ | 設備の特徴 |
|---|---|
| カップ系 | 充填機とシーラー中心 |
| ケーキ系 | 成形とデコ設備が重要 |
| アイス系 | 連続凍結機が中心 |
| 焼成後冷凍系 | オーブン後に急速凍結 |
見た目づくりの前に、配合の安定、衛生、急速凍結、包装までを切れ目なくつなぐことが重要。
3.量産工場向けで設備構成
大量生産ラインでは、量を多く作ることよりも、止めずに同じ品質で流し続けることが最も重要。
3-1.ライン全体像
大量生産向けの冷凍スイーツ設備は、原料受入から冷凍保管までを連続ライン化して組む。一般的には、調合、加熱、冷却、充填、加飾、シール、急速凍結、検査、箱詰め、冷凍保管の順でつなぐ。冷凍品では急速凍結が品質の要になり、量産設備では搬送と凍結能力のバランスが特に重要。
3-2.中核設備
表3に中核となる主な設備について整理して示す。
表3.中核となる主な設備
| 工程 | 主設備 | 量産で重視する点 |
|---|---|---|
| 原料供給 | サイロ、溶解槽、タンク | 連続供給の安定性 |
| 調合乳化 | ミキサー、ホモ化設備 | 粘度と均一性 |
| 加熱冷却 | 殺菌機、熱交換器 | 温度履歴の管理 |
| 充填成形 | 多連充填機、成形機 | 高速と定量性 |
| 加飾仕上 | デポジッター | 見た目の再現性 |
| 凍結 | トンネル式、スパイラル式 | 凍結時間と能力 |
| 包装検査 | シーラー、検査機 | 漏れと異物対策 |
| 物流保管 | 自動搬送、冷凍庫 | 滞留の最小化 |
特に量産では、多連ノズルの充填機と連続式フリーザーが生産能力を決めやすい。成形機メーカーでは食品の自動成形機を展開しており、包装や周辺設備と組み合わせてライン化する前提で使われる。
3-3.凍結設計
大量生産では、急速凍結設備にスパイラル式やトンネル式が使われる。スパイラル式は縦方向に搬送路を重ねやすく、床面積を抑えながら処理量を確保しやすい構成。検索で確認できた設備画像でも、食品工場向けに多段搬送のスパイラルフリーザーが使われている。これは量産工場で省スペース化と連続処理を両立したい時に向く構成。
3-4.量産設計の要点
大量生産ラインでは、次の考え方が重要。
-
ボトルネック管理
最も遅い工程に全体能力が引っ張られます。冷凍能力と包装能力を先に合わせる。 -
自動搬送の導入
人手移載を減らし、トレーやカップの詰まりを防ぐ。 -
洗浄しやすい構造
配管や充填ヘッドは分解しやすく、洗浄切替を短くする。 -
検査の多重化
シール不良、重量ばらつき、異物混入を後工程でまとめて確認する。
3-5.導入の進め方
量産ラインの立ち上げは、日産量、品目数、容器形状、凍結後の食感目標から逆算して決める。また、工場規模によっては工場立地法の届出対象になる場合があり、敷地面積や建築面積の条件が示されている。自治体案内では、一定規模以上の工場で新設や変更時に事前届出が必要とされている。
4.量産ラインの標準レイアウト例
4-1.量産ライン:冷凍ケーキ
冷凍ケーキの大量生産ラインは、スポンジ、クリーム、トッピング、凍結、包装を切れ目なくつなぐ設計が基本。
4-2.標準構成
冷凍ケーキ量産ラインは、表4の順で組むと良い。
表4.冷凍ケーキ量産ライン
| 工程 | 主設備 | ねらい |
|---|---|---|
| 生地製造 | ミキサー、計量設備 | 比重と安定化 |
| 焼成 | オーブン、型搬送 | 焼色と高さ安定 |
| 冷却 | クーラー、搬送 | 結露防止 |
| スライス | 水平スライサー | 厚み均一化 |
| クリーム充填 | デポジッター | 定量化 |
| 組立 | サンド設備 | 層構成安定 |
| 外装仕上 | ナッパー、塗布機 | 側面と天面整形 |
| トッピング | 自動供給、一部手作業 | 見た目再現 |
| 予冷凍結 | トンネル式凍結機 | 形崩れ防止 |
| 本凍結 | スパイラル式凍結機 | 中心温度到達 |
| 包装 | ピロー包装、箱詰め | 品質保持 |
| 保管 | 冷凍庫、自動搬送 | 出荷待機 |
4-3.量産で重要な設備
(1)クリームと組立
量産では、多連デポジッターでクリームを定量吐出し、ケーキ層ごとのばらつきを抑える。実際の製造現場で複数の作業点でクリームを連続絞りする工程が見られ、ここが能力と見た目を左右しやすい点になる。
(2)仕上げとトッピング
完全自動にしやすいのは塗布や平滑化。いちご載せや飾り付けは、量販店品質なら半自動化と人手の併用が現実的。海外の量産ライン例でも、充填や表面仕上げは機械化しやすく、意匠性が高い部分は柔軟運用される構成が見られる。
(3)凍結設備
冷凍ケーキは、仕上げ直後に柔らかいため、まず表面を安定させる予冷工程を入れ、その後に本凍結する設計が有効。大量処理では、床面積を抑えながら滞留時間を確保しやすいスパイラル式が使いやすい。スパイラル型の連続凍結機は、多段搬送で長い凍結時間を確保する構造が一般的。
4-4.レイアウトの考え方
基本となるレイアウトは、直線型の前工程と低温室内の後工程を分ける構成。
(1)常温前室
スポンジ製造、焼成、粗冷却、スライスまでを置く。
(2)低温室
クリーム充填、組立、デコ、トッピングを置く。ここは品質と作業性の両立が重要。
(3)凍結包装室
予冷凍結、本凍結、包装、箱詰めをまとめる。包装前後の滞留を短くする。
4-5.ボトルネック
冷凍ケーキ量産では、詰まりやすいのは次の3工程。
- トッピング
- 凍結能力
- 包装能力
このため、設計はデコ能力ではなく凍結能力基準で組むと安定しやすい。
4-6.現実的な自動化方針
量販店向けを想定すると、次の考え方が現実的。表5.に自動化方針を整理して示す。
表5.自動化のしやすさと方針
| 工程 | 自動化しやすさ | 方針 |
|---|---|---|
| スライス | 高 | 全自動化 |
| 充填 | 高 | 全自動化 |
| サンド | 高 | 全自動化 |
| 側面仕上 | 高 | 全自動化 |
| いちご載せ | 低 | 半自動化 |
| 最終装飾 | 低 | 人手併用 |
5.冷凍ケーキ量産ラインの標準能力試算例
想定の日産数量は、冷凍ケーキ日産は 3〜5トン/日で量産ラインの標準能力を試算する。3〜5トン日の規模で、冷凍ケーキ量産ラインとしては中量産の一貫ラインにすると収まりがよく、手作業を残しつつも凍結と搬送は機械化する設計が現実的。トンネルフリーザーは要望に応じたオーダーメイド提案が一般的。
5-1.能力の目安
日産3〜5トンを8時間稼働で見ると、必要な平均出来高は375〜625キログラム時。実際は段取り替えや立上げ損失を見込むので、設備能力はこの数字より1.2倍から1.5倍程度で考える。設計上、450〜900キログラム時クラスを目安にする。これは設計上の目安であり、最終値は製品重量、ホールとカットの比率、装飾点数で変わる。
5-2.標準設備表
表6に標準設備について整理して示す。
表6.標準設備の例
| 工程 | 推奨設備 | 能力の考え方 |
|---|---|---|
| 原料仕込 | 仕込槽2基から3基 | 交互運転で連続供給 |
| スポンジ | ミキサーとオーブン | 前工程で余力確保 |
| 冷却搬送 | 冷却コンベヤ | 結露防止を優先 |
| スライス | 水平スライサー | 後工程よりやや高速 |
| 充填組立 | 多連デポジッター | 主能力をここで決定 |
| 外装仕上 | ナッパーと塗布機 | 平滑化を自動化 |
| 装飾工程 | 半自動と人手併用 | 品質と柔軟性を両立 |
| 予冷凍結 | 短時間の表面固定 | 形崩れ防止 |
| 本凍結 | スパイラルかトンネル | 中心温度到達が基準 |
| 包装箱詰 | 個装機と箱詰機 | 凍結能力と同調 |
5-3.凍結設備の考え方
この規模では、予冷用の短いトンネルと本凍結用のスパイラルの組み合わせが使いやすい。国内メーカーは、トンネルフリーザーをオーダーメイドで設計し、実機テストにも対応している。さらに納入事例では、スパイラルフリーザー更新で生産能力が1.8倍になった例もある。
冷凍ケーキでは、仕上げ直後の柔らかい状態でいきなり長距離搬送すると崩れやすいので、先に表面を安定させ、その後に中心までしっかり凍らせる流れが向く。
5-4.おすすめ構成
3〜5トン日のラインなら、構成は次の形がバランス良い。
(1)前工程
スポンジ製造、焼成、冷却、スライスを置く。ここは後工程を止めないように、少し余裕を持たせる。
(2)中工程
充填、サンド、外装仕上を低温室にまとめる。ここが見た目と歩留まりを決める。
(3)後工程
予冷凍結、本凍結、個包装、箱詰め、冷凍保管を直結する。ここは人手介入を減らすほど安定しやすい。
5-5.自動化の優先順位
この規模で投資効果が出やすい順は、凍結、搬送、充填、包装。逆に、フルーツ載せや細かな意匠は半自動のほうが柔軟。海外の冷凍ケーキライン例では、30台分毎分クラスの構成も見られるが、3〜5トン日ではそこまでの高速化より、段取り替えしやすさを重視する方が合いやすい。
6.レイアウトたたき台の検討
3〜5トン日、作業時間は16時間運転を想定してレイアウトたたき台の検討を行う。16時間運転なら、日産3〜5トンは時間当たり190〜310キログラム程度となるので、冷凍ケーキとしては無理のない中量産ラインにしやすい。ここに立上げ損失や段取り替えを見込むと、設備能力は230〜400キログラム時程度を目安にすると設計しやすい。これは日産量を16時間で割った値を基準にした設計目安。
6-1.標準能力表
表7に標準能力表を示す。
表7.標準能力表
| 工程 | 設備の目安 | 能力の考え方 |
|---|---|---|
| スポンジ製造 | 仕込2系列 | 後工程を止めない余力 |
| 焼成冷却 | 連続搬送型 | 充填工程より少し上 |
| スライス | 自動スライサー | 厚みばらつき抑制 |
| 充填組立 | 多連デポジッター | 230から400キロ時 |
| 外装仕上 | 塗布と平滑化設備 | 組立能力に同調 |
| 装飾 | 半自動併用 | 品種替えに対応 |
| 予冷凍結 | 短尺トンネル | 表面固定を優先 |
| 本凍結 | スパイラル主体 | 主能力をここで決定 |
| 包装箱詰 | 個装と集積 | 凍結能力と同調 |
6-2.凍結設備案
冷凍ケーキでは、仕上げ直後の製品が崩れやすいので、予冷凍結と本凍結の二段構成が向く。国内メーカー選定では、食品向けトンネルフリーザーを用途に合わせて設計し、導入前テストにも対応可能なメーカーを第一候補とする。
本凍結は、床面積を抑えて滞留時間を取りやすいスパイラルフリーザーが相性良い。食品工場向けのスパイラル更新で能力向上実績の有無も確認する。
6-3.16時間運転向け設計
6時間運転では、1日の中で前半に仕込みと焼成を厚めに回し、後半は凍結と包装を安定運転させる考え方が有効。特に冷凍ケーキは装飾の変動が大きいので、前工程と後工程の間に短時間のバッファを置くと、ライン停止を減らしやすくなる。構想案の考え方は次の通りである。
- 前工程は後工程能力の1.1倍前後で持たせる
- 凍結工程を基準能力にする
- 装飾工程は半自動で品種対応力を残す
- 包装は凍結後の滞留を最小にする
6-4.レイアウト方針
16時間運転なら、1直で前工程中心、2直で後工程中心の運用が組みやすい。レイアウトは、常温の焼成ゾーン、低温の組立ゾーン、凍結包装ゾーンの3分割が基本。凍結機はスパイラル型にすると省スペース化しやすい。
7.日別人員計画たたき台の検討
16時間運転での日別人員計画のたたき台を検討する。カット品主体で想定。16時間運転でカット品主体なら、組立能力よりもカット、整列、個包装の安定化を先に押さえるのが設計の勘どころ。冷凍品は切断時の品温と硬さで歩留まりが大きく変わるため、カット前後の温度帯設計が特に重要。
7-1.人員の考え方
日産3〜5トンを16時間で回すと、平均処理量は約190〜310キログラム毎時になる。カット品主体では、ホール主体よりも整列、間紙、トレー投入、個包装、箱詰めの負荷が上がるため、後工程の人員を厚めにする。前工程は少人数で安定運転、後工程は品種数に応じて増減する考え方で計画する。
7-2.人員計画のたたき台
表8に人員計画のたたき台を整理して示す。
表8.人員計画のたたき台
| 工程 | 1直あたり目安 | 主な役割 |
|---|---|---|
| 原料仕込 | 1〜2人 | 計量と仕込 |
| 焼成冷却 | 2〜3人 | 生地と搬送監視 |
| スライス組立 | 3〜4人 | 層構成と供給 |
| 仕上げ装飾 | 3〜5人 | 表面仕上と載せ物 |
| 予冷本凍結 | 1〜2人 | 搬送と監視 |
| カット整列 | 3〜5人 | 切断と姿勢補正 |
| 個包装箱詰 | 4〜6人 | 個装と集積 |
| 品質保全 | 1〜2人 | 品質確認と段取 |
| 合計 | 18〜29人 | 1直の運転要員 |
16時間運転なら、2直運転で総配置は36〜58人程度が初期のたたき台。ここには管理者や常駐保全の専任人数は薄くしか入れていないので、実運用では少し上乗せするか要検討。
7-3.工程別の勘どころ
(1)前工程
スポンジ、スライス、サンドまでは、なるべく自動化して少人数で止めない運転を狙う。ここは後工程より1割ほど余力を持たせると安定しやすい。
(2)カット工程
カット品主体ではここが重要。超音波式やサーボ制御の自動カッターは、冷凍ケーキの形崩れや付着低減に向く構成として検討する。切断前の品温がぶれると、欠け、クリーム引きずり、寸法ばらつきが増えやすいので、カット前の品温均一化が必要。これは自動切断設備の一般的な考え方からの設計上のポイント。
(3)包装工程
カット品は、製品そのものより姿勢制御と整列で止まりやすい。包装機そのものより、前の整列コンベヤ、ピッチ分け、トレー供給を丁寧に設計すると安定する。
7-4.自動化の優先順位
前項の条件なら、投資優先順位は次の順が合いやすい。表9に投資優先順位について整理して示す。
表9.投資優先順位
| 優先 | 設備 | 理由 |
|---|---|---|
| 高 | 本凍結設備 | 全体能力を決める |
| 高 | カット設備 | 歩留まりを左右 |
| 高 | 整列包装設備 | 停止ロスが多い |
| 中 | 搬送自動化 | 人手移載を削減 |
| 中 | 装飾半自動化 | 人員変動を吸収 |
スパイラルフリーザーは、限られた面積で滞留時間を取りやすい量産向け構成として広く使われている。食品工場向けの設備例でも、多段搬送で連続凍結する構造のスパイラルフリーザーがある。
7-5.現実的な配置案
16時間運転でカット品主体なら、1直は前工程と仕込みを厚め、2直はカットと包装を厚めにするのが現実的。たとえば、1直は焼成、組立、凍結投入を安定させ、2直は凍結後の切断、整列、包装、箱詰めを切らさず流す。カットケーキの量産現場でも、切断後の整列と包装前ハンドリングが作業負荷の高い工程になりやすいので考慮する。
8.条件に合わせた設備構成
日産のうちカット品の比率は7割程度を想定。この条件に合わせた設備構成表を考える。カット品比率が7割なら、凍結後の切断と個包装を主軸にした設備構成にしておくのが一番安定する。冷凍ケーキ向けでは、トンネル式やスパイラル式の連続凍結機が量産設備として導入されており、切断工程では冷凍ケーキの自動スライス機も導入されている。
8-1.設備構成表
前提は冷凍ケーキ日産3〜5トン、16時間運転、カット品7割の条件。この条件だと平均処理量は約190〜310キログラム毎時で、設備能力は停止ロスを見込んで230〜400キログラム毎時クラスでそろえる考え方が現実的。表10に設備構成の例を整理して示す。
表10.設備構成の例
| 工程 | 主設備 | 推奨構成 |
|---|---|---|
| 原料受入保管 | 冷蔵庫、原料庫、計量室 | 日配品と包材を分離 |
| 仕込調合 | 仕込槽、ミキサー | 2系列交互運転 |
| スポンジ製造 | ケーキミキサー、型供給 | 連続供給重視 |
| 焼成 | 連続炉かラック炉 | 品種数で選定 |
| 粗冷却 | 冷却コンベヤ、冷却室 | 結露防止優先 |
| スライス | 水平スライサー | 厚み切替対応 |
| クリーム供給 | 保冷タンク、送液 | 粘度安定重視 |
| 組立充填 | 多連デポジッター | 主力自動化工程 |
| 外装仕上 | ナッパー、平滑化機 | 側面と天面を自動化 |
| 装飾載せ | 半自動供給、人手併用 | 品種対応を優先 |
| 予冷凍結 | 短尺トンネル | 表面固定用 |
| 本凍結 | スパイラルフリーザー | 主能力基準設備 |
| 自動カット | 超音波かサーボ式 | カット品主力設備 |
| 整列供給 | ピッチ調整、反転整列 | 包装前の安定化 |
| 個包装 | ピロー包装機 | 主力は自動供給 |
| 集積箱詰 | 箱詰機、ケース搬送 | 半自動で開始可能 |
| 検査 | 金属検知、重量検査 | 包装後配置 |
| 冷凍保管 | 出荷前冷凍庫 | 1日から2日分保管 |
| 洗浄衛生 | 洗浄室、器具洗浄 | 動線分離重視 |
8-2.構成のポイント
(1)カット品主力
日産の7割がカット品なら、本凍結後に品温をそろえてから自動カットする構成が重要。冷凍ケーキの自動スライス機は、分割の均一化と見た目安定を狙う設備として確認できる。
(2)凍結を基準能力にする
全体能力は本凍結設備で決めるのが基本。連続凍結ではトンネル式とスパイラル式が代表的で、ケーキのような形崩れしやすい製品では、予冷で表面を固めてから本凍結に入れる構成が合いやすい。
(3)包装前の整列を厚くする
カット品主体では、包装機そのものよりも整列、ピッチ分け、姿勢補正で止まりやすい。設備投資は、包装機1台だけでなく、その前後のコンベヤ設計まで含めて考えるのが重要。これは量産ラインの一般的な設計判断である。
8-3.推奨レイアウト
レイアウトは3ゾーンに分けると整理しやすい。表11に3ゾーンレイアウトの配置設備と狙いを整理して示す。
表11.3ゾーンレイアウトの配置設備と狙い
| ゾーン | 配置設備 | 狙い |
|---|---|---|
| 常温前工程 | 仕込、焼成、粗冷却 | 生地の安定生産 |
| 低温組立工程 | スライス、充填、仕上 | 品質と衛生確保 |
| 凍結後工程 | 凍結、整温、カット、包装 | 歩留まりと省人化 |
8-4.優先投資順
前項の条件で効果が出やすい順は次の通りである。表12.に優先投資設備について整理して示す。
表12.優先投資設備
| 優先度 | 設備 | 理由 |
|---|---|---|
| 高 | 本凍結設備 | 全体能力を決める |
| 高 | 自動カット設備 | 歩留まりを左右 |
| 高 | 整列と個包装設備 | 停止ロス削減 |
| 中 | 組立充填設備 | 省人化効果大 |
| 中 | 箱詰搬送設備 | 後工程安定化 |
| 低 | 装飾完全自動化 | 品種対応低下 |
9.最後に
冷凍ケーキの日産3〜5トン、16時間運転、カット品比率7割という条件では、前工程の安定供給、低温下での組立品質、そして凍結後のカット、整列、個包装の連続性が生産性を左右する。設備計画では、本凍結設備を能力基準とし、その前後に予冷、整温、搬送バッファを適切に配置することが重要である。細長い建屋では一方向流れを徹底し、交差のない動線設計と工程間のバランス確保が量産安定化の要点となる。
以上
【参考引用先】
1. 「トンネルフリーザー」タカハシガリレイ株式会社HP
https://www.galilei-tm.co.jp/tunnelfreezer/feature.html
2. 「スパイラルフリーザー」タカハシガリレイ株式会社HP
https://www.galilei-tm.co.jp/spinshock_tyslp/
3. 「トンネルフリーザー」株式会社コガサンHP
https://kogasun.com/tunnel-type-freezer-guide/
4. 「スパイラルフリーザー」三菱重工サーマルシステムズ株式会社HP
https://www.mhi-mth.co.jp/business/engineering/food/spiral-freezer/
5. 「スパイラルフリーザー」エーシーフードテック株式会社H.P
https://ac-foodtech.com/products-item/spiral_gc70
6. 技術レポート「食品凍結技術に用いる装置の基礎知識」木本技術士事務所HP
https://www.kimoto-proeng.com/report/3013